Industri nyheder
Hjem / Nyheder / Industri nyheder / Brugerdefinerede stålvalsede smedninger til olie og gas: En køber- og ingeniørvejledning
 Hjem / Nyheder / Industri nyheder / Brugerdefinerede stålvalsede smedninger til olie og gas: En køber- og ingeniørvejledning
Industri nyheder
Brugerdefinerede stålvalsede smedninger til olie og gas: En køber- og ingeniørvejledning
2026-09-24
En ventildækselsmedning når den endelige inspektion med en 14 mm vægtykkelse fordelt over en 90 mm sektion, det samlede legeme fejler en hydrostatisk test ved flangeovergangen, og tidsplanen skrider seks uger. Tegningen var korrekt, så den rullende plan var det ikke. Præformen var for lille til dornen, væggen blev afsluttet i to lette gennemløb, og midterlinjen blev aldrig konsolideret.
Den korte version til alle, der skriver en indkøbsordre: Behandl rulleruten, reduktionsforholdet og inspektionsstandarden som én pakke. En ring rullet til mindst en reduktion på 3 til 1 og verificeret ved ultralydstest opfører sig forudsigeligt ved tryk. En pæn, velbearbejdet ring skåret af plade uden reduktionsregistrering gør det ikke.
Hvorfor den rullende rute bestemmer trykydelse
Rulning gør mere end at forme en ring. Når en opvarmet præform komprimeres mellem en drevet hovedrulle og en dorn, bliver væggen tyndere, og omkredsen vokser, så metalfibrene trækkes rundt i ringen i stedet for at blive skåret over den. I et hylsterhoved eller et udblæsningssikringslegeme er den styrende spænding bøjlespænding, og periferiske fibre sidder direkte i belastningsbanen. En ring skåret af valset plade bærer fibre gennem tykkelsen og blotlægger endekorn på boringen og den udvendige diameter, hvor ultralydsenergi spredes uforudsigeligt.
Konsolidering er den anden effekt. Når en tyk væg rulles ned til størrelse, lukkes den indre porøsitet kun, når reduktionen er stor nok til at nå centerlinjen, hvorfor de fleste olie- og gasspecifikationer sætter en minimumsreduktion på 3 til 1 fra starttværsnittet, og erfarne købere beder om 4 til 1 eller bedre på trykbærende vægge.
Figur 1. Periferisk kornstrømskontinuitetsindeks efter produktionsrute, scoret ud af 100
Indekset scorer periferisk kornstrømskontinuitet ud af 100, hvor en perfekt score betyder, at fibrene løber ubrudt rundt om hele ringen. En sømløs valset ring scorer højest, fordi dornen klemmer væggen i én kontinuerlig passage, og ingen fiber skæres. Åben formsmedning efterfulgt af boring holder fibre kontinuerlige, men efterlader normalt mere bearbejdningsmateriale og en mere grov boring. En ring skåret af plade taber terræn præcis ved den indre og ydre overflade, hvor snittet krydser fiberretningen. Støbegods sidder lavest, fordi krympeporøsitet kan efterligne smedningsindikationer på en ultralydsskærm, mens de opfører sig meget anderledes under tryk.
Fra Billet til færdig ring: Den tilpassede rullesekvens
Specialvalsning er en sekvens, og et trin, der er sprunget over ved ovnen, dukker op ved den endelige inspektion.
- Billetvalg med verificeret kemi, varmenummer og ultralydsundersøgelse af startbestanden.
- Skæring og styret opvarmning i en gasovn, indtil sektionen er ensartet gennem austenitiseringsområdet.
- Forstyrrelse og træk på en elektrohydraulisk hammer for at nedbryde den støbte struktur og bygge en præform.
- Udstansning af præformen og udvidelse af den over en dorn.
- Ringvalsning på en lodret mølle, indtil vægtykkelse og højde passer til valseplanen.
- Varmebehandling, normalisere, austenitisere, slukke og temperere, for at nå den specificerede styrke og sejhed.
- Grov bearbejdning, ultralydstestning, finishbearbejdning og endelig dimensions- og hårdhedsverifikation.
Udstyr sætter den praktiske konvolut. Elektrohydrauliske hamre fra 3 t til 15 t og vertikale ringvalsemaskiner på 1 m og 1,5 m arbejdsdiameter dækker et bredt bånd af ringstørrelser, og udskifteligt værktøj er det, der gør tilpasset geometri mulig i stedet for et katalogkompromis. At holde smedning, varmebehandling og bearbejdning under ét kvalitetssystem fjerner også argumentet om, hvem der har beskadiget materialet mellem operationer, hvilket er en velkendt tvist, når en ring rejser mellem tre leverandører. En integreret kæde som f.eks ACE Group har et varmenummer, der kan spores fra emne til færdig del.
Tolerancer, reduktionsforhold og de tal, der bliver revideret
Specifikationsskrivning er, hvor risikoen enten fjernes eller skabes. Reduktionsforholdet, vægtykkelsestolerancen og ultralydsacceptniveauet gør det meste af arbejdet, og ingen bearbejdningsevne genvinder en ring, der blev rullet for let.
| Parameter | Typisk arbejdsområde | Hvorfor det afgør accept |
|---|---|---|
| Ring ydre diameter | 300 mm til 2.500 mm | Indstiller mølle- og dornkombinationen og dermed den opnåelige vægtolerance |
| Vægtykkelse | 40 mm til 400 mm | Tykke vægge har brug for længere gennemvædningstider og et højere reduktionsforhold for at konsolidere |
| Ringhøjde | 50 mm til 600 mm | Et forhold mellem højde og væg over ca. 3 til 1 gør ringen tilbøjelig til at rulle under rulning |
| Smedningsreduktionsforhold | 3 til 1 minimum, 4 til 1 foretrækkes | Under 3 til 1 kan den indre porøsitet overleve at rulle og fremstå som ultralydsindikationer |
| Vægtolerance efter rulning | plus eller minus 8 procent af nominel | Bearbejdningsmateriale skal absorbere spredningen, ellers falder den færdige væg under minimum |
| Varmebehandling | Normaliser, sluk og temperer | Hårdhed spredt ud over sektionen er en af de første ting, en markinspektør tjekker |
| Ultralydstest | ASTM A388, flad bund hulstørrelse indstillet af købsordren | Acceptniveauet afgør, om ringen er en trykdel eller skrot |
Reduktionsforhold er den varekøbere oftest lader stå tomme, og det er den, der forudsiger intern soliditet.
Figur 2. Reduktionsforhold i forhold til andelen af tykvægsringe afvist til indvendige indikationer
Hvert punkt viser et typisk forhold mellem det planlagte reduktionsforhold og andelen af tykvæggede trykringe, der afvises til indvendige indikationer. Kurven falder stejlt mellem 1,5 til 1 og 3 til 1, det område hvor porøsitet og segregation stadig kan nå den færdige væg. Ud over 3 til 1 flader den ud, og de resterende afvisninger kommer fra brintindhold, iblødsætningstid eller dornmærker snarere end fra selve reduktionen. Den form er grunden til, at et 4 til 1-krav køber tillid billigt, mens det meste af købsomkostningerne skubbes forbi 5 til 1. Det forklarer også, hvorfor en leverandør, der ikke kan angive reduktionsforholdet for en given ringstørrelse, ikke ærligt kan garantere intern forsvarlighed.
Tilpasning af den rullende plan til komponenten
Foringsrørhoveder, rørspoler og brøndhovedlegemer
Disse dele parrer en tung flange med en tyndere hals, så en ring skal balancere to meget forskellige vægsektioner. Vægge på 60 mm til 150 mm er normale, og flangen er ofte fortykket ved en separat opstød eller tilføjet ved svejsning. Risikoen er en hals, der ser passende ud på tegningen, men som er for tynd på præformstadiet til at konsolidere.
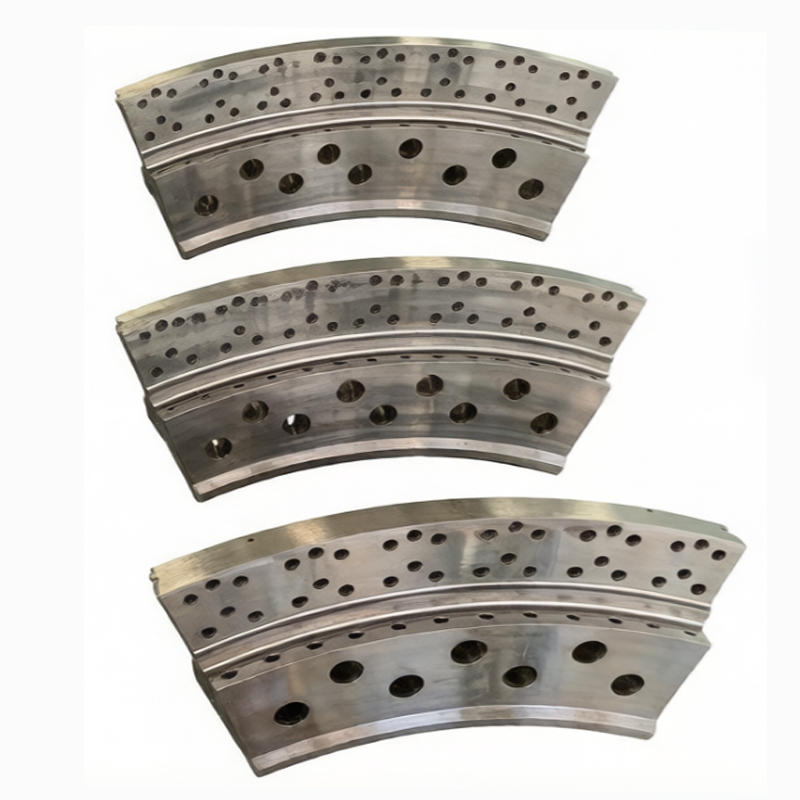
 Hushovedsmedning Foringsrørhovedet er en kernekomponent i brøndhovedudstyr, der primært bruges til at forbinde foringsrørstrenge med forskellige specifikationer nede i borehullet. Det muliggør også brøndhovedpres... Se produkt →
Udblæsningssikringer og højtrykslegemer
BOP-legemer og brudhoveder er de tungeste ringe i familien med vægge over 200 mm og krav til lav temperaturpåvirkning. Tykke sektioner bløder langsomt, og bratkølingen skal nå midterlinjen uden at revne overfladen, så varmebehandlingsopskriften betyder lige så meget som rullepassagen. Reduktionsforhold på 4 til 1 eller 5 til 1 er normale her.
 Blowout Preventer Smedegods 1. Anvendelser De er meget udbredt i konventionelle olie- og gasboringer på land. Uanset om det er under boring af efterforskningsbrønde eller produktionsbrønde, hvor... Se produkt →
Ventiler, choker og flowkontroldele
Ventildæksler, dornophæng og pumpehuse sidder i den anden ende af størrelsesområdet med tyndere vægge, snævrere tolerancer og mere rustfri eller dupleks kvaliteter. Duplex-materiale er utilgiveligt med hensyn til temperatur, så rulle- og varmebehandlingsvinduerne er smalle, og varmesporbarheden kontrolleres nøje.
 Ventildæksel smedegods 1. Kernestruktur Kerneværdi Kernestrukturen af en tredelt kugleventil består af et "venstre ventilhus midterste ventilhus højre ventilhus" (de tre dele er... Se produkt →
Figur 3. Typisk opnåelig vægtykkelsestolerance efter valsning, efter ringens ydre diameter
4 mm
6 mm
9 mm
13 mm
17 mm
600 mm 1000 mm 1500 mm 2000 mm 2500 mm
Vægtykkelsestolerance er ikke ét tal, fordi dornen og hovedrullen afbøjes mere, efterhånden som ringen vokser. Søjlerne viser typiske opnåelige bånd efter valsning og før bearbejdning, fra nogle få millimeter på en 600 mm ring til en meget bredere afstand på en 2500 mm ring. Købere, der ignorerer det forhold, ender med at specificere en tolerance, der tvinger unødvendigt bearbejdningsmateriale på små ringe og gør store ringe næsten umulige at producere. Den praktiske vej er at angive det færdige murbehov og lade smedjen tildele lager ovenpå. Det gør også leverandørtilbud sammenlignelige, fordi hvert tilbud er prissat efter den samme færdige geometri.
Inspektion, dokumentation og rustfri kvaliteter
Inspektionsdokumentation er det, der gør en valset ring verificerbar. Ultralydstestning til ASTM A388 med en flad bund hulstørrelse aftalt på indkøbsordren, magnetisk partikelinspektion af bearbejdede overflader og en hårdhedsundersøgelse på tværs af væggen fanger de fleste problemer før forsendelse. Certifikater til EN 10204 3.1, sporbare varmenumre og Charpy-resultater fra det samme varmeparti er de optegnelser, som en operatør kan bede om år senere.
Rustfri kvaliteter opfører sig anderledes under hammeren. SS316L og lignende austenitiske stål arbejder hærde lokalt i stedet for at hærde ensartet, og de er tilbøjelige til at varme revner, når smedetemperaturvinduet savnes. SS420 slidringe har brug for kontrolleret afkøling for at nå hårdhed uden at revne. Vores noter vedr hvordan rustfrit smedemateriale fremstilles dække denne afvejning mere detaljeret.
Når en rullet ring er rigtig, og hvornår den ikke er
Rullede ringe er ikke automatisk det rigtige svar. For en tyndvægget ring under ca. 40 mm med stor diameter og let ydelse kan en ring skåret fra plade eller fra sømløst rør være billigere og hurtig nok.
Figur 4. Specialvalset ring mod pladeskåret ring, scoret ud af ti på tværs af seks indkøbskriterier
Sammenligningen scorer hver rute ud af ti på tværs af seks kriterier, så polygonens form betyder mere end nogen enkelt værdi. Den rullede ringrute trækker udad i toppen, hvor trykdæmpning og inspektionssikkerhed sidder, fordi den periferiske kornstrøm og et dokumenteret reduktionsforhold understøtter begge dele. Pladeskæringsruten er stærkere til venstre, hvor materialeudnyttelse og lave volumenomkostninger er scoret, da en plade kan indlejres til at producere flere ringe med lidt skrot. Dimensionel repeterbarhed er tættere på, end de fleste købere forventer, fordi en bearbejdet pladering er nøjagtig, selv når dens interne kvalitet ikke er det. Reglen, der følger, er ligetil: Hvis delen indeholder tryk eller ser cyklisk belastning, skal du betale for den rullede ring, og hvis det er et afstandsstykke eller en lavt belastende flange, er pladeruten forsvarlig.
En rullet ring er kun så god som planen bag den. Angiv reduktionsforholdet, rullesekvensen, vægtolerancen og ultralydsacceptniveauet på indkøbsordren, spørg efter varmebehandlingskurven og kræve varmenummeret på hvert certifikat. Gør det, og væggen spredte sig, den mislykkede hydrostatiske test, og de seks ugers slipstop er et spørgsmål om held.




Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed