Industri nyheder
Hjem / Nyheder / Industri nyheder / Vejledning til åben smedning: proces, tolerancer, omkostninger og planlægning af leveringstid
 Hjem / Nyheder / Industri nyheder / Vejledning til åben smedning: proces, tolerancer, omkostninger og planlægning af leveringstid
Industri nyheder
Vejledning til åben smedning: proces, tolerancer, omkostninger og planlægning af leveringstid
2026-09-25
En 12 tons kegleknuser hovedaksel starter livet som en 18 tons ingot, og den første beslutning, en køber står over for, er ikke bearbejdningstolerance, det er hvordan metallet vil blive formet. Åben formsmedning løser dette problem for de fleste store dele med lav volumen og høj integritet, fordi det varme emne bearbejdes mellem flade eller simple formede matricer, der aldrig helt omslutter det. Metallet er frit til at flyde sidelæns, og formen bygges op over en række gennemløb i stedet for at blive presset i ét slag. Den enkelte egenskab afgør størrelsesområdet, du kan købe, det værktøj, du betaler for, de tolerancer, der er realistiske, og hvor meget metal, der er tilbage til maskinværkstedet. Denne vejledning forklarer processen, sammenligner den retfærdigt med lukket matricearbejde og viser de tal, der betyder noget, når du frigiver en indkøbsordre.
Åben formsmedning forklaret i praktiske termer
Åben smedning, også kaldet fri smedning, bruger en hammer eller presse med flade, V-formede eller enkle konturer. En operatør eller manipulator roterer og omplacerer emnet mellem slag, så den endelige geometri udvikles i etaper. Kerneoperationerne er forstyrrende, hvilket reducerer højden og øger diameteren, tandhjul eller trækning, hvilket reducerer tværsnittet og forlænger længden, plus gennemboring, stansning og ringudvidelse på en ringmølle. Typiske produkter er aksler, skiver, ringe, klodser, ærmer og trinskafter, der kan nå flere meter i længden. Fordi matricerne er enkle og normalt deles på tværs af mange varenumre, forbliver værktøjsinvesteringerne lave, og det er hovedårsagen til, at åben formsmedning forbliver standardruten for engangs- og små batch-tunge dele. Afvejningen er dimensionskontrol: da smedede tolerancer er bredere end lukket matricearbejde, så tegner normalt en bearbejdningsgodtgørelse, og butikken skærer delen til den endelige størrelse bagefter.
Åben matricesmedning versus lukket matricesmedning
Start med beslutningsreglen. Hvis delen er stor, bestilles i små mængder og alligevel er bestemt til maskinværkstedet, er åben smedning næsten altid den billigere vej. Hvis delen er kompakt, nødvendig i titusindvis og brugt tæt på den endelige form, vinder lukket formsmedning. Tabellen nedenfor opsummerer de forskelle, der driver dette valg.
| Købsfaktor | Åben formsmedning | Lukket formsmedning |
|---|---|---|
| Typisk delvægt | Omkring 50 kg op til 20 tons og derover | Et par gram op til cirka 50 kg |
| Værktøj | Flade eller simple matricer, lave omkostninger, ofte delt | Dedikerede aftryksmatricer, høje omkostninger |
| Som forfalsket tolerance | Løsere, med en generøs bearbejdningstillæg | Stram, tæt på den endelige form |
| Økonomisk batchstørrelse | Et stykke til et par hundrede | Tusinder til millioner |
| Form kompleksitet | Enkelt: aksler, skiver, ringe, klodser | Komplekse ribben, bosser, tynde sektioner |
| Overfladetilstand | Kræver bearbejdning før brug | Bedre som smedet overflade |
Figur 1: Kapacitetssammenligning scoret fra 0 til 100 for køberen
Radardiagrammet scorer begge processer fra 0 til 100 på fem købskriterier, hvor en højere score altid betyder et bedre resultat for køberen. Åben formsmedning fører til størrelseskapacitet, værktøjsomkostninger og materialeudvalg, fordi simple matricer håndterer store tværsnit og usædvanlige legeringer uden dedikeret værktøj. Lukket matricesmedning tager præcisions- og volumenakserne, da aftryksmatricer styrer formen i et enkelt slag, og værktøjsomkostningerne fordeles over meget store partier. De to omrids krydser på midten, og den krydsning er den praktiske årsag til, at mange planter bruger begge veje, lukket matrice til kompakte højløbsdele og åben matrice til store aksler, ringe og skiver. Som en grov købsregel lander en del, der er tungere end ca. 500 kg eller bredere end ca. 600 mm, næsten altid på den åbne matriceside af den crossover. Resultaterne er relative indikatorer snarere end specifikationer, så bekræft de reelle grænser for en specifik smedebutiks udstyr, før du frigiver en tegning.
Kornflow, reduktionsforhold og de egenskaber du betaler for
Smedning ændrer mere end geometri. Det nedbryder barrens støbte struktur, lukker den indre porøsitet og justerer indeslutninger langs metalstrømmens retning, hvilket er grunden til, at en smedet aksel overgår en støbt eller blot bearbejdet tilsvarende i træthed og slag. Nøgletallet er reduktionsforholdet, beregnet som starttværsnitsarealet divideret med det færdige tværsnitsareal. Kraft-, offshore- og trykudstyrsspecifikationer kræver normalt et minimum på 3:1, og krævende applikationer kræver 4:1 eller mere. Det nyttige spørgsmål er, hvor ekstra reduktion holder op med at betale sig selv.
Figur 2: Relative egenskaber mod smedningsreduktionsforhold, støbt basislinje 100
Linjediagrammet plotter relativ slagstyrke og trækstyrke mod smedningsreduktionsforhold, med en som støbt basislinje på 100. Begge kurver klatrer stejlt mellem 1:1 og 3:1, området hvor porøsiteten er lukket og den grove støbte struktur erstattes af et finere, mere ensartet korn. Mellem 3:1 og 4:1 fortsætter forbedringen, men i en meget langsommere hastighed, og efter 5:1 er linjerne næsten flade. I kommercielle termer, at betale for en 5:1 reduktion på en del, der vil blive bearbejdet ned til en brøkdel af dens tværsnit, tilføjer omkostninger uden en målbar ejendomsgevinst. De to kurver viser også, hvorfor reduktionsforhold bør specificeres sammen med kornstrømningsretning, fordi de langsgående egenskaber forbedres hurtigere end tværgående. En praktisk tilgang er at indstille minimumsforholdet fra trætheds- eller trykkravet i designet, og derefter lade smedeværkstedet vælge det passkema, der opfylder det.
Materialer, varmebehandling og smedet kontra støbt
Legeret stål som 42CrMo4 og 34CrNiMo6 dækker størstedelen af aksler, tandhjul og ringe, og rustfri kvaliteter vælges, hvor korrosion eller hygiejne har betydning. Inden for fødevare-, foder-, pumpe- og marineservice er SS316L fælles for pumpehjul og vinduesviskere, mens SS420 bruges til slidringe og andre slidbestandige dele. Rustfrit arbejde er mindre tilgivende i ovnen, så opvarmning og afkøling skal kontrolleres for at undgå sensibilisering og uønsket fasedannelse, og den samme disciplin beskrevet i denne guide til smedning af rustfrit stålsmedning afgør også, hvor meget oprydningsbearbejdning, der er nødvendig efterfølgende. Varmebehandling efter smedning, uanset om det er normalisering, bratkøling og hærdning eller opløsningsudglødning, er det, der endeligt leverer de mekaniske egenskaber, så specifikationen bør angive tilstanden, prøvetagningspositionen og teststandarden frem for et hårdhedstal alene.
Figur 3: Egenskabsindeks for smedede dele versus som støbte dele af samme legering
Søjlediagrammet viser et relativ indeks af egenskaber for åbne smedede dele i forhold til som støbte dele af samme legering, med støbningen sat til 100. Træthedsstyrke og indre soliditet viser de største gevinster, hvilket er præcis, hvad du ville forvente, når porøsiteten er lukket og kornstrømmen er justeret med belastningsvejen. Slagsejhed og trækstyrke forbedres også, dog med en mindre margin. Grunden til, at trætheds- og sundhedsstængerne er så meget længere, er, at støbegods bevarer krympeporøsitet og grove dendritter, der fungerer som revneinitieringssteder under cyklisk belastning. Det er værd at bemærke, at indekset beskriver typisk adfærd frem for et garanteret forhold for en specifik karakter, og fordelen indsnævres, når en støbning får en fuld varmebehandling og en grundig ikke-destruktiv undersøgelse. Brug sammenligningen til at begrunde procesruten i en designgennemgang, og bekræft derefter reelle egenskaber med testresultater fra smedeleverandøren.
Hvor gennemløbstiden og omkostningerne rent faktisk går hen
På en stor åben smedet aksel er værktøj sjældent den største omkostningspost, fordi matricerne er enkle og ofte allerede i butikken. Materialevægt, antallet af smedning, varmebehandlingscyklusser, bearbejdningsgodtgørelse og inspektionskrav driver prisen. Leveringstiden opfører sig på samme måde: De fleste uger tilbringes før og efter hammeren, ikke under den. Nedenstående diagram viser et typisk nedbrud for en aksel i intervallet 2 til 5 tons.
Figur 4: Typisk ni ugers leveringstid for en stor åben smedet aksel
Søjlediagrammet opdeler en typisk ni ugers leveringstid i fem faser, og mønsteret overrasker ofte købere, der forventer, at smedning er flaskehalsen. Værktøj og klargøring af armaturer tager omkring to uger, opvarmning og smedning kun omkring halvanden, og varmebehandling yderligere to, fordi en stor sektion har brug for kontrollerede opvarmnings- og afkølingshastigheder. Grov bearbejdning bruger den største enkeltblok efter to og en halv uge, mens slutinspektion, ultralydstest og dokumentation tager omkring en uge. Planlægningsbudskabet er ligetil: penge og tid spares ved at reducere bearbejdningsgodtgørelsen og forenkle varmebehandlingsruten, ikke ved at presse smedeværkstedet for en hurtigere hammer. Når en projekttidsplan er stram, book varmebehandlingsovnens kapacitet og bearbejdningsåbninger tidligt, fordi disse to faser er de mindst fleksible. Bekræft også, om den oplyste leveringstid starter fra tegningsgodkendelse eller fra materialeankomst, da denne forskel alene kan flytte en leveringsdato med uger.
Anvendelser, der afhænger af åbne formsmedninger
Strømproduktion er den største forbruger af tunge åbne smedninger. Vindmøllegearkasser i klassen 3 MW til 10 MW bruger smedede planetbærere, planetgear, solgear og ringgear, vandkraftværker bruger ledeskovle og generatoraksler, og atomkraftværker bruger konventionelle ødele, rørdyser og rørplader. I hvert tilfælde er delen sikkerhedsrelateret, inspiceret ved ultralydstest og forventes at overleve årtiers cyklisk belastning.
 Vindmølle 3MW-10MW Planet Carrier smedning Vindmølle planetbærer smedning kinesisk producent Se produkt →
Marine- og havnemaskiner er afhængige af smedede aksler og styretøj. Propelaksler, mellemaksler, agteraksler, rorstammer og rorpintler fremstilles ved åben smedning, fordi de kombinerer et stort tværsnit med en udmattelseskritisk arbejdscyklus, og fordi klassifikationsselskaber kræver dokumenteret kornflow og testresultater.
 Propelakselsmedning Som en kernesmedet komponent tjener propelakslen (der specifikt refererer til marine propelaksler) som en nøglesmedet del til propeller, primært brugt i c... Se produkt →
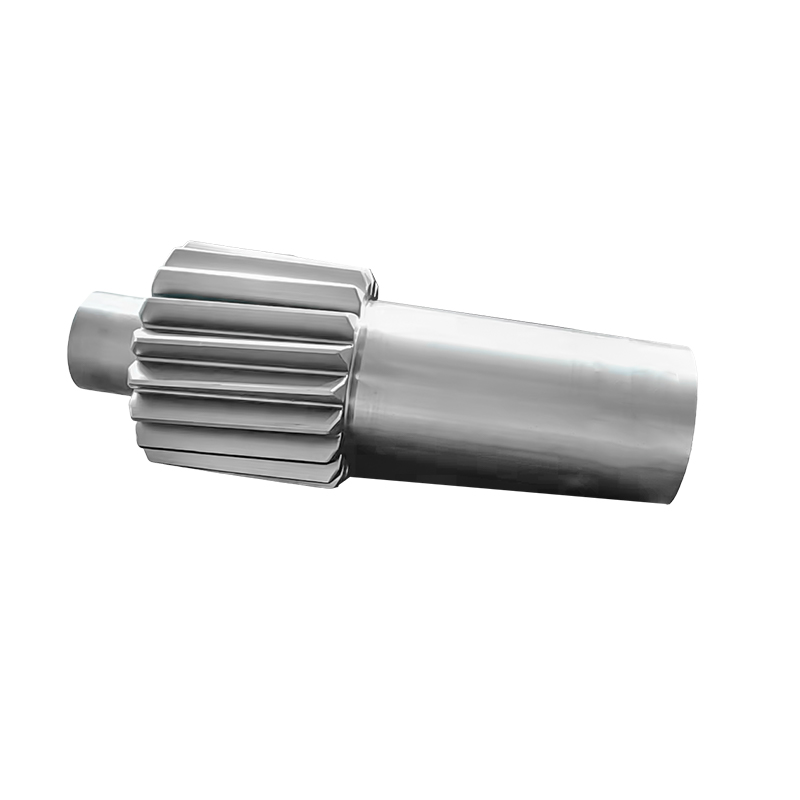
Minedrift og metallurgi kører på stød. Konusknuserhovedaksler, hydrauliske hammercylindreblokke, møllelejehuse, rulleaksler og udretningsvalser er typiske åbne matricedele, normalt i legeret stål med en hærdet eller overfladebehandlet arbejdszone. Petrokemiske købere specificerer en lignende rute for ventilhuse, udblæsningssikringer, dornophæng og rørplader, hvor trykfastholdelse og brintservice ofte dikterer inspektionsniveauet. En leverandør, der dækker smedning, varmebehandling, bearbejdning, svejsning og overfladebehandling fjerner en stor del af koordinationsrisikoen, og hele vores udvalg af smedede komponenter er organiseret efter industri, så en del hurtigt kan matches til en applikation.
 Kegleknuser Hovedakselsmedning Fremstillet af en række forskellige materialer og behandlet med specielle varmeprocesser, har de ultrahøj styrke og en "hård udvendig, hård indvendig" struktur, mak... Se produkt →
Hvordan man specificerer åbne formsmedninger i en tilbudsanmodning
En forespørgsel, der får et hurtigt, sammenligneligt svar, indeholder følgende punkter.
- En færdig deltegning plus en separat smedetegning, der viser bearbejdningstillæg og skillelinjer.
- Materialekvalitet, materialestandard og eventuelle acceptable alternativer.
- Minimum reduktionsforhold og den nødvendige kornstrømningsretning.
- Varmebehandlingstilstand med mekaniske testkrav, prøveudtagningsposition og teststandard.
- Ikke-destruktive undersøgelseskrav, typisk ultralydstest med et acceptniveau.
- Leveringstilstand: som smedet, groft bearbejdet eller færdigbehandlet og malet.
- Mængde, målleveringsdato, og om den første artikelgodkendelse er påkrævet.
Åben formsmedning forbliver den praktiske vej for store metaldele med lav volumen og høj integritet, og købsbeslutningen kommer normalt ned til vægt, batchstørrelse og hvor meget bearbejdning der er planlagt. Få reduktionsforholdet, varmebehandlingstilstanden og inspektionsniveauet lige i specifikationen, og processen leverer en del med kontinuerlig kornflow og forudsigelige egenskaber. Lad dem være vage, og de ekstra omkostninger dukker op igen senere som omarbejdning, afviste teststænger eller en skredet leveringsdato. Brug sammenligningerne i denne guide som udgangspunkt for den samtale med din smedeleverandør.




Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed