Industri nyheder
Hjem / Nyheder / Industri nyheder / Nikkellegeringssmedning: Kvaliteter, proceskontrol, applikationer og købsvejledning
 Hjem / Nyheder / Industri nyheder / Nikkellegeringssmedning: Kvaliteter, proceskontrol, applikationer og købsvejledning
Industri nyheder
Nikkellegeringssmedning: Kvaliteter, proceskontrol, applikationer og købsvejledning
2026-09-18
Et skibsværft udskiftede engang to propelaksler af kulstofstål på seks år, fordi fartøjet fortøjede i en kloridrig havn, som det oprindelige design aldrig blev overvejet. Rettelsen, en nikkellegeringssmedning, har været i drift lige siden. Lektionen gælder bredt: Nikkellegeringssmedninger løser korrosions- og højtemperaturproblemer, men kun når kvaliteten matcher den reelle servicetilstand, og smedningsprocessen bevarer legeringens integritet. Denne artikel dækker karaktererne, procesgrænserne og de kontroller, der betyder noget, før du bestiller.
Hvad gør nikkellegeringssmedninger anderledes
Nikkellegeringer indeholder mere end 30 procent nikkel i fast opløsning, hvilket stabiliserer den ansigtscentrerede kubiske struktur. Den struktur giver tre praktiske fordele: sejhed ved kryogene temperaturer, nyttig styrke over 500°C og tolerance over for chlorider, sulfider og syrer, der knækker almindeligt stål. Udfældningshærdede kvaliteter som Legering 718 går videre og udvikler udbyttestyrker over 1000 MPa gennem en ældningsbehandling.
Smedning tilføjer en strukturel fordel, som støbning og bearbejdning fra stang ikke kan kopiere. Varmbearbejdning nedbryder den støbte struktur, lukker den indre porøsitet og justerer kornstrømmen med delens kontur. Et smedet ventilhus eller turbineaksel viser derfor højere udmattelsesstyrke under cyklisk tryk og vibrationer. For kritiske komponenter er dette hovedårsagen til, at tegningen specificerer en smedning frem for en billigere støbning.
Almindelige nikkellegeringskvaliteter og hvordan man vælger dem
Seks kvaliteter dækker de fleste industrielle smedningsforespørgsler. Tabellen nedenfor opsummerer hver kvalitet, dens typiske nikkelindhold og de komponenter, som forfalskerne normalt fremstiller af den. Bekræft egenskabsværdier i forhold til den gældende ASTM- eller ASME-specifikation for den nøjagtige varme.
| Karakter | Typisk Ni-indhold | Definerende egenskab | Fælles smedede dele |
|---|---|---|---|
| Legering 400 | 63-70 % | Havvandsbestandighed og sejhed under nul | Marineaksler, rorstammer, pumpeaksler |
| Legering 600 | 72 % min | Oxidationsbestandighed ved høje temperaturer | Ovnruller, varmevekslersamlere |
| Legering 625 | 58 % min | Modstandsdygtighed mod grubetæring og sprækkekorrosion | Ventilhuse, dele til udblæsningssikring, turbineblade |
| Legering 718 | 50-55 % | Udfældningshærdning, udbytte over 1000 MPa | Turbineskiver, gearaksler, højstyrke ringe |
| Legering 825 | 38-46 % | Syrebestandighed, især svovl- og fosforsyre | Kemiske pumpedele, oliefeltkomponenter |
| Legering C-276 | 57 % min | Modstandsdygtighed over for oxiderende og reducerende syrer | Reaktorinteriør, skrubberdele, højlegerede ventiler |
Vælg efter servicemiljø, ikke efter nikkelprocent. Legering 718 passer til roterende dele og fastgørelseselementer på grund af dens ældningsrespons. Legering 625 dækker de fleste trykgrænsende dele i sur olie og gas. Legering 825 er normalt nok til syreservice, og Legering 400 er den økonomiske havvandsmulighed. Opgradering til C-276, når designet kun behøver 625 mere end fordobler råvareregningen uden at tilføje levetid.
Relative materialeomkostninger for nikkellegeringssmedninger (kulstofstål = 1,0)
Materialeomkostninger er det første tal, en køber ser, men det er ikke hele billedet. Diagrammet viser den omtrentlige råvareomkostningsmultiplikator i forhold til kulstofstål for de mest almindelige nikkellegeringssmedninger. Alloy 400 er den billigste nikkelmulighed og koster stadig mere end tre gange kulstofstål. Legering 625 og C-276 sidder på syv til ni gange kulstofstål-basislinjen, før ethvert smedearbejde begynder. Dette hul forklarer, hvorfor en opgradering fra Alloy 825 til C-276 for en sikkerheds skyld kan mere end fordoble materialeregningen. Ekstraomkostningen er berettiget, når den forhindrer en uplanlagt nedlukning i en enkelt sur brønd, men den skal tjenes ind af servicemiljøet.
Smedning af procesovervejelser, der afgør kvaliteten
Nikkellegeringer smeder ikke som kulstofstål. De holder høj styrke ved smedningstemperatur, leder varme langsomt og kræver et snævrere arbejdsområde. Tre procesfaktorer afgør, om smedningen leverer de forventede egenskaber:
- Styring af varme. De fleste nikkellegeringer smeder mellem 900°C og 1200°C. Over dette interval vises kornvækst og begyndende smeltning; under den opstår der arbejdshærdning og overfladerevner. Ovnen skal have kalibrerede termoelementer og en registreret iblødsætningskurve.
- Reduktion og kornstørrelse. Hver smedning har brug for nok deformation til at bryde den støbte struktur og udløse rekrystallisering. Lav reduktion efterlader en blandet kornstruktur, der sænker træthedsstyrken. Roterende dele angiver ofte en endelig kornstørrelse på ASTM 4 til 7.
- Varmebehandling. Solid-opløsningskvaliteter kræver en kontrolleret nedkøling efter færdigsmedning. Udfældningshærdede kvaliteter som Alloy 718 har brug for en to-trins ældningsbehandling nær 720°C. Ovnrekorden er det eneste bevis på, at tidsplanen blev fulgt.
- Værktøjskontakt. Nikkellegeringer mister overfladevarme hurtigt, så matricer skal forvarmes og kontakttiden minimeres. Hammerenergi og pressehastighed betyder lige så meget som legeringskemien.
Disse faktorer er ikke teoretiske. En flangefinish, der er smedet for kold, kan udvikle rifter, og den samme flange, der er forældet i ovnen, kan miste 15 procent af sin specificerede flydespænding, mens den stadig ser fejlfri ud. Den samme temperaturdisciplin gælder for højlegerede stål og nikkellegeringer; vores guide til smedning af rustfrit stål smed forklarer de almindelige faldgruber mere detaljeret.
Udbyttestyrke ved forhøjet temperatur for smedede materialer
Dette skema sammenligner typisk minimum flydespænding ved forhøjet temperatur for tre smedede materialer. Alloy 718 holder sig over 800 MPa selv ved 600°C, hvorfor det er standarden for højbelastningsroterende dele. Legering 625 mister gradvist styrke, men overstiger stadig 400 MPa ved 700°C, hvilket gør den til en stærk kandidat til ventilhuse og trykhuse. Rustfri 316 starter ved respektable 290 MPa og falder derefter hurtigt over 300°C. En designingeniør, der specificerer en rustfri flange til en 500°C linje, skal leve med en meget lav tilladt belastning; en nikkellegeringssmedning ændrer denne antagelse. Diagrammet viser også, hvorfor rumtemperaturdata alene kan vildlede et materialevalg.
Hvor nikkellegeringssmedninger bruges i tung industri
Nikkellegeringssmedninger er specificeret, hvor svigt er dyrt. I olie og gas holder smedede Legering 625 og 825 ventilhuse, udblæsningssikringer og brudhoveder trykket i sure brønde fra arktiske temperaturer til over 200°C. Smedevejen fjerner den porøsitetsrisiko, der gør støbegods svære at acceptere til denne pligt.
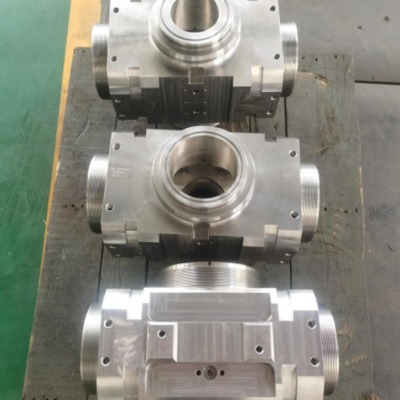 Nikkellegering Blowout Preventer Smedegods til sur brøndservice Denne smedede BOP-komponent passer til højtryksolie- og gasbrønde, hvor Alloy 625-beklædning og fosfatfinish giver korrosionsbestandighed og pålidelig brøndhovedafspærring under ekstreme borehulsforhold. Se produkt →
Strømproduktion bruger nikkellegeringssmedninger, hvor temperatur eller korrosion overstiger grænserne for rustfrit stål. Nukleare rørdyser, rørplader og hydroturbineaksler er typiske eksempler. Disse dele fungerer under høj bøjningsbelastning, og inspektionsadgang er begrænset efter montering.
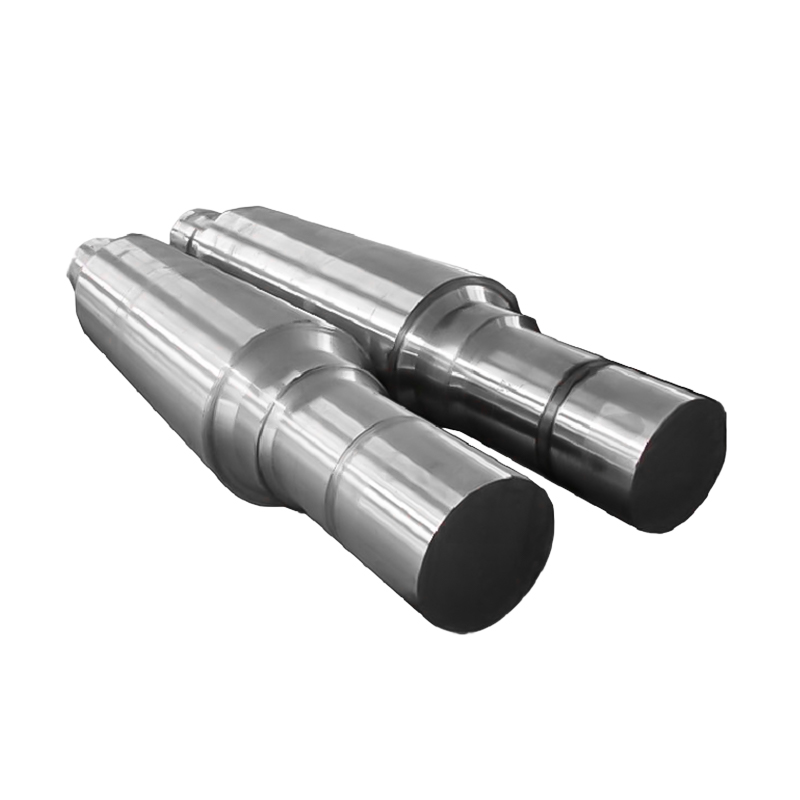 Hydroelektrisk generatorakselsmedning til service med højt drejningsmoment En kernetransmissionskomponent til turbinesæt, denne smedede aksel tåler højt drejningsmoment, træthed og fugtige forhold. Dens angivne størrelser og materialer understøtter pålidelig langsigtet elproduktion. Se produkt →
I marineservice modstår Alloy 400 propelaksler og rorstammer gruber i forurenede havne, hvor kulstofstål svigter hurtigt. Kemiske fabrikker vælger i mellemtiden Alloy 825 eller C-276 til ventildæksler, pumpehuse og reaktorkomponenter i syredrift; ultralydstestning af disse smedegods er standard, fordi feltsvejsereparation er vanskelig.
 Legering 625 Overlay Valve Cover Forgings for Severe Duty Designet til tredelte kugleventiler, dette smedede ventildæksel med Alloy 625 overlay balancerer korrosionsbestandighed og omkostningseffektivitet, hvilket gør det velegnet til højtemperatur-, højtryks-kemikalier og oliefeltsapplikationer. Se produkt →
Rumtemperatur udbyttestyrke af smedede kvaliteter (MPa)
Søjlediagrammet sammenligner typisk rumtemperatur flydespænding for seks smedede kvaliteter. Legering 718 når omkring 1035 MPa, fordi dens ældningsbehandling frembringer en fin spredning af forstærkningsfaser. Alloy 625 giver omkring 490 MPa og er det praktiske valg til mange trykdele, fordi det balancerer moderat styrke med fremragende korrosionsbestandighed. De lavere karakterer er ikke fiaskoer; de passer ganske enkelt til designs med lav stress og stramme budgetter. En almindelig fejl er at sætte lighedstegn mellem højere flydespænding og bedre smedekvalitet. I virkeligheden medfører højere styrke ofte lavere duktilitet og mere krævende svejseprocedurer, så kvaliteten skal passe til designkoden og fabrikationsplanen.
Hvad skal du kontrollere, før du bestiller nikkellegeringssmedninger
At købe en nikkellegeringssmedning kræver mere verifikation end at bestille en standard kulstofstålflange. Materialecertifikatet alene beviser ikke, at delen har de krævede egenskaber. En komplet købsspecifikation bør dække:
- Materiale sporbarhed. EN 10204 3.1-certifikatet skal angive varmenummer, sammensætning og mekaniske testresultater fra samme varme- og varmebehandlingsbatch som den leverede del.
- Ikke-destruktiv undersøgelse. Angiv ultralydsmetoden og acceptniveauet. En 1,2 mm fladbundshulreference er almindelig for trykdele; skriv det i indkøbsordren.
- Dimensionel verifikation. Aftal boringskoncentricitet, flangfladeplanhed og bearbejdningsgodtgørelse, så inspektion efter bearbejdning ikke bliver en tvist.
- Varmebehandlingsrekorder. For ældre kvaliteter, anmod om det faktiske tid-temperatur-diagram, ikke en erklæring om, at ældning blev udført.
- Kornstørrelse, når designet kræver det. Højt belastede ringe og roterende komponenter specificerer typisk ASTM 4 til 7.
Dokumenter disse krav, før ordren afgives, og frigiv ikke smedningen, før papirarbejdet er færdigt. En hurtig ejendomssammenligning holder udvælgelseskriterierne synlige, når det kommercielle team forhandler med falskneren; nedenstående diagram giver de tre mest omdiskuterede materialefamilier.
Tjenesteegenskabssammenligning af smedede materialer (score 1-10)
Radardiagrammet sammenligner Alloy 625, rustfrit 316 og kulstofstål på tværs af fem servicekriterier på en skala fra et til ti. Legering 625 dominerer korrosionsbestandighed og højtemperaturstyrke, hvorfor den optræder så ofte i ventilhuse og brøndhovedsmedninger. Rustfri 316 balancerer moderat korrosionsbestandighed med god svejsbarhed, men giver hurtigt afkald på styrke ved temperatur. Kulstofstål forbliver det billigste og mest svejsbare valg, når servicemiljøet er mildt, og designbelastningen er lav. Diagrammet viser også klart afvejningen: ydeevne og omkostningseffektivitet går i modsatte retninger. Brug af denne form for sammenligning under designgennemgang hjælper køberen, ingeniøren og forfalskeren til at blive enige om de samme udvælgelseskriterier.
Hvorfor en fuld-proces smedeleverandør reducerer din risiko
En dedikeret smedebutik kan gøre en god blank, men en fuld-procesleverandør fjerner de fleste grænsefladerisiko. Når én virksomhed kontrollerer opvarmning, smedning, ringvalsning, varmebehandling, bearbejdning og slutinspektion, forbliver materialecertifikatet med den fysiske del fra billet til afsendelse.
Den integrerede struktur forkorter gennemløbstiden for ikke-standardiserede komponenter. Forfalskeren kan justere reduktionsforholdet, ændre ældningsplanen og ommaskinere testkuponer i én løkke i stedet for at koordinere flere leverandører. Spørg hvilke processer der er in-house; svaret afslører normalt, hvor kvalitetsproblemer gemmer sig.
ACE Machinerys værksted i Yancheng driver 3-tons, 5-tons og 15-tons elektrohydrauliske hamre, 1-meter og 1,5-meter lodrette ringvalseværker, varmebehandlingsovne med fuld registrering og CNC-bearbejdningscentre. Dette udstyrsområde bestemmer den maksimale sektionsstørrelse og ringdimensioner, der er tilgængelige fra én kilde. Kombineret med intern svejsning og overfladebehandling kan den samme facilitet levere en færdig komponent i stedet for en række afleveringer. For tegninger, der ikke matcher standard katalogartikler, ikke-standard tilpasset smedeservice dækker afstanden mellem et standardemne og en fuldt bearbejdet del.




Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed