Industri nyheder
Hjem / Nyheder / Industri nyheder / Vindmøllesmedningsmarked: Gearkassesmedning, specifikationer og indkøbsvejledning
 Hjem / Nyheder / Industri nyheder / Vindmøllesmedningsmarked: Gearkassesmedning, specifikationer og indkøbsvejledning
Industri nyheder
Vindmøllesmedningsmarked: Gearkassesmedning, specifikationer og indkøbsvejledning
2026-10-15
En gearkasseproducent vinder en 6 MW offshore platformordre og finder derefter, at ingen godkendt leverandør kan rulle et 1,5 m ringgear i 18CrNiMo7-6 indenfor et 14 ugers vindue. Turbineordren var aldrig risikoen. Smedningen var. På markedet for vindmøllesmedning er den afgørende variabel sjældent den overordnede efterspørgsel efter ren energi. Det er, om store, varmebehandlede, ultralydstestede komponenter kan produceres efter tidsplan og efter specifikation.
Denne vejledning beskriver, hvad markedet køber, hvor kapaciteten strammer, og hvilke tekniske kontroller, der adskiller en acceptabel smedning fra et dyrt afslag.
Hvad markedet faktisk køber
Det smedede indhold af en moderne turbine er opdelt i brandgrupper:
- Gearkassens indre: planetholdere, planetgear, solgear, ringgear og mellemaksler.
- Hoveddrev: smedede hovedaksler, koblingsflanger og lejehuse.
- Tårn- og krøjesystem: smedede tårnflanger, krøje- og hældningslejeringe og drejeringe.
- Nacelle hardware: navkomponenter, bremseskiver og højbelastningsbefæstelser.
Disse dele er smedet i stedet for støbt af konsekvente årsager: kornstrømmen følger belastningsvejen, træthedsadfærd under cyklisk drejningsmoment er mere forudsigelig, og interne defekter kan dimensioneres ved ultralydstestning. Det sidste punkt er kommercielt, ikke akademisk. En støbning med en uacceptabel porøsitetsindikation skrottes ofte sendt i bearbejdningen, efter at det meste af værdien allerede er tilføjet.
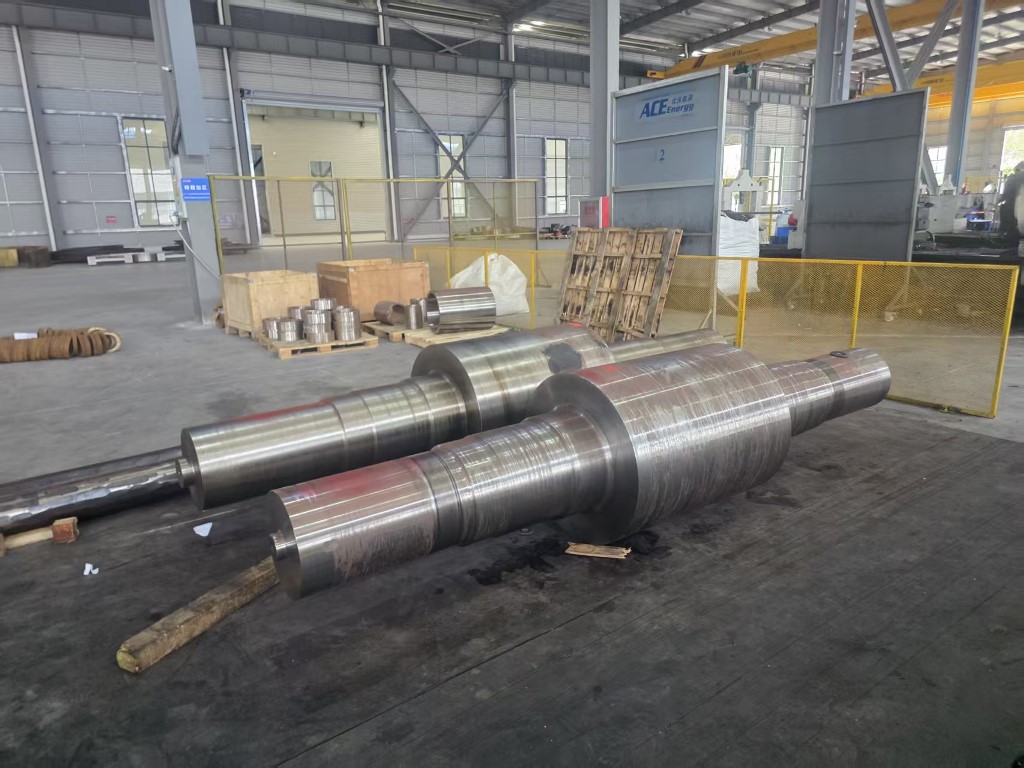 3MW–10MW Vindmølle Planet Carrier Smedegods Smedede planetbærere til 3-10 MW vindgearkasser med 18CrNiMo7-6/42CrMo4-muligheder og UT, PT, MPI-test til tunge lastveje. Se produkt →
Hvorfor smedegods bliver ved med at blive større
Nominel effekt skalerer stejlt med rotordiameter, og drejningsmomentskalaer med fejet areal og gearforhold. Det praktiske resultat er, at en 3 MW gearkasse og en 10 MW gearkasse ikke adskiller sig med en faktor tre i komponentstørrelse. De adskiller sig med en meget større faktor i ringdiameter, vægtykkelse og vægt i et stykke. Planetfartøjer, der engang var under et ton, overstiger nu rutinemæssigt at til tre tons på offshore-platforme.
Større smedninger presser mod tre grænser på samme tid:
- Ingot og barrestørrelse, som dækker tværsnittet, der kan forstyrres eller trækkes.
- Tilgængelig smedningsenergi, udtrykt som hammertonnage eller pressekapacitet.
- Ovndimensioner og støjens ensartethed, som afgør, om en tung sektion opnår ensartede egenskaber gennem væggen.
Når en af disse grænser overskrides, afviser en leverandør enten henvendelse eller citerer en længere leveringstid med en højere risiko for omarbejde. Begge svar er nyttige oplysninger for købere.
Specifikationer, der bestemmer acceptere
Vindgearkassesmedninger er almindeligvis specificeret i legeret stål såsom 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 eller 20MnCr5. Karakteren betyder noget, men hvad der sker efter smedning betyder mere.
Mekaniske egenskaber og varmebehandling
Sluknings- og tempereringsveje, karburering og nitring giver meget forskellige hårdhedsprofiler og kernesejhed. Et ringgearhus, der er hærdet til overfladeudmattelsesmodstand, kan ikke udskiftes med en induktionshærdet ækvivalent uden genberegning af kontaktspændings- og forvrængningstillæg.
Ikke-destruktiv test
Ultralydstestning til aftalte sværhedsgrader er standard for gearkasse- og hovedakselsmedninger, med magnetisk partikel- eller farvestofgennemtrængningsinspektion på bearbejdede overflader. Acceptkriterier hører med på tegningen. En leverandør, der ikke kan producere en repeterbar ultralydsrapport, bør ikke komme i betragtning for disse dele.
Dimensions- og bearbejdningsstillæg
Vægt i enkelt styk, træktolerance og det materiale, der er tilbage til færdigbearbejdning, koster alle drev. En 6 mm tykkelse på en 1,5 m ring er meget forskellig kommercielt fra en 12 mm justering, selv når begge er teknisk acceptable.
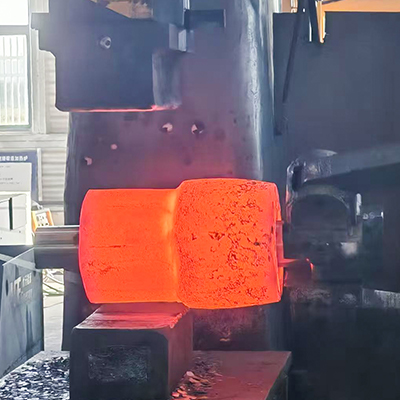 5MW–10MW Vindmølle Planet Gear Smedeværk Brugerdefinerede 1.–3. trins planetgearsmedninger til 5–10 MW vindgearkasser ved brug af 18CrNiMo7-6 eller 42CrMo4 med 100 % UT/PT/MPI-inspektion. Se produkt →
Typiske vinddrevssmedninger med et blik
| Komponent | Typisk materiale | Dannende rute | Nøgleinspektion |
|---|---|---|---|
| Planetbærer | 42CrMo4, 34CrNiMo6 | Åben formsmedning, forstyrret og trukket | Ultralydstest, mekanisk test, dimensioner |
| Ring gear | 18CrNiMo7-6, 42CrMo4 | Ringvalsning, derefter bearbejdning | Ultralydstest, kassedybde, forvrængning efter varmebehandling |
| Sol gear og planet gear | 18CrNiMo7-6, 20MnCr5 | Åbn smedning eller ked af det, derefter hobbing | Sagsdybde, profil, ultralydstest |
| Hovedaksel | 34CrNiMo6, 42CrMo4 | Åben formsmedning, kraftig forstyrrelse | Ultralydstest, mekaniske egenskaber, koncentricitet |
| Tårnflange | S355NL, 42CrMo4 | Ring rullende | Ultralydstest, fladhed, hulposition |
| Køje- og stigningsslejering | 42CrMo4 og lejestål varianter | Ring rullende | Ultralydstest, hårdhed, løbebanetolerance |
Ringrullekapaciteten er ofte den virkelige begrænsning
Ringgear, tårnflanger og lejeringe fremstilles ved radial aksial ringvalsning i stedet for åben matricesmedning, fordi rulning skaber en periferisk kornstrøm, der modstår bøjlespænding langt bedre end en del bearbejdet af plade eller skåret fra en blok.
Ringrullekapacitet er defineret af målbare grænser:
- Maksimal udvendig diameter, sædvanligvis 1 m til 1,5 m for mellemstore møller, med en meget mindre leverandørpool ud over det.
- Maksimal ringhøjde og godstykkelse, som afgør om en gearkasse-ringgearemne kan rulles i én sekvens.
- Minimum borediameter og vægtykkelsesforhold, under hvilket ringen mister stabilitet under rulning.
En køber, der sammenligner tilbud, bør bede om disse tre tal skriftligt. Et tilbud, der udelader dem, er ofte et tilbud, der vil blive givet i underentreprise, hvilket tilføjer et niveau til forsyningskæden og et andet punkt, hvor sporbarhed kan bryde sammen.
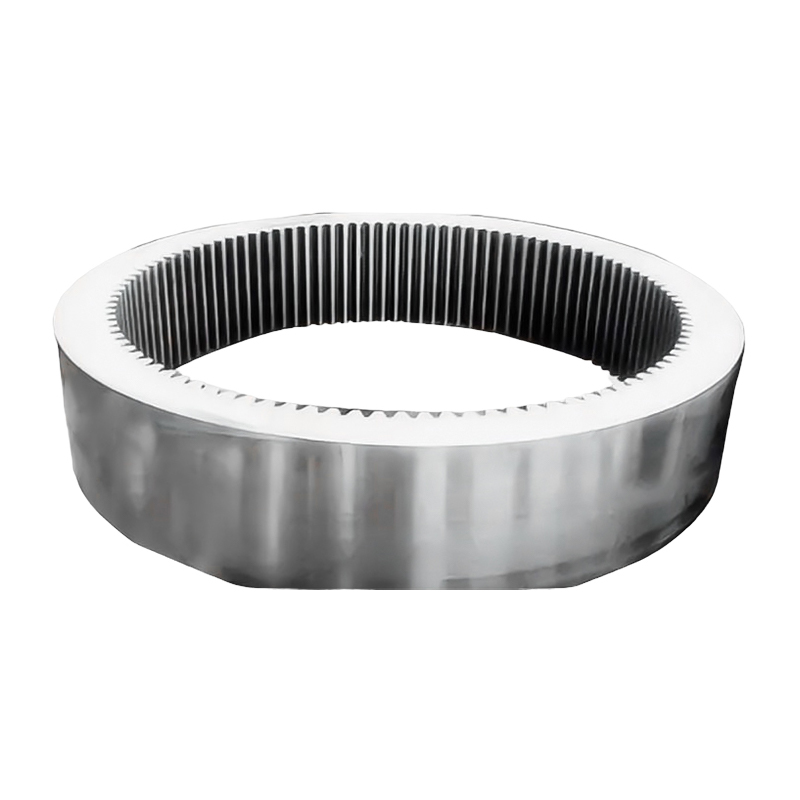 5MW–10MW vindmølleringgearsmedninger Ringgearsmedninger til 5-10 MW vindplanetsystemer, ringvalset og karburiseret-behandlet med præcisionsslebne tænder til højeffektbelastninger. Se produkt →
Hvad skal verificeres, før du afgiver en ordre
- Smedeudstyr tilpasset delvægt og kuvert, med hammer- eller pressetonnage angivet.
- Varmebehandlingsovne med dokumenterede belastningsdiagrammer og slukningsevne for den involverede snittykkelse.
- In-house ultralyds- og overfladeinspektion med kvalificerede operatører og referenceblokke.
- Sporbarhed fra varmenummer til færdig del, inklusive eventuel underentreprisedrift.
- Bearbejdningsevne, hvis der kræves færdige dele i stedet for groft smedning.
- Første artikeldokumentation fra et sammenligneligt projekt, ikke en generel brochure.
- Leveringstid, der omfatter varmebehandling og test, ikke kun smedtimer.
- Aftalte kommercielle vilkår om efterbearbejdning og afvigelse, afgjort inden første varme er smeltet.
Hvor omkostninger og risiko er koncentreret
Varmebehandling er den mest almindelige kilde til skrot på store gearkassesmedninger. Slukrevner, utilstrækkelig kassedybde, overdreven forvrængning og hårdhedsvariation omkring en stor ring opstår alt sammen, efter at det meste af materiale- og bearbejdningsomkostningerne er blevet forpligtet. Forvrængning er især dyr på ringgear, fordi delen skal bearbejdes efter varmebehandling, og tillægget skal planlægges på forhånd frem for at korrigere efterfølgende. Gennemgang metal varmebehandling grundlæggende med en leverandør er en hurtig måde at teste, om processen er forstået eller blot hævdet.
Test er det andet koncentrationspunkt. Ultralydsinspektion af et tons planetskib tager tid, kræver en kvalificeret operatør og producerer en registrering, som et kundeingeniørteam kan revidere år senere. Leverandører, der behandler inspektion som en formalitet, har en tendens til at fremstå som leveringsproblemer snarere end kvalitetsproblemer, hvilket gør dem sværere at opdage under tilbuddet.
Hvordan understøtter ACE Group vindgearkasseprogrammer
ACE Group driver en integreret tung produktionskæde, der dækker smedning, varmebehandling, præcisionsbearbejdning, svejsede strukturer og kraftig maling, med et produktsortiment, der allerede omfatter kraftproduktion til vind-, vand- og nukleare applikationer. Kerneproduktionsbasen, Jiangsu ACE Energy Technology, begyndte produktionen i november 2025 på en 55 hektar stor grund med mere end 50.018 kvadratmeter bebygget areal.
Udstyr, der er relevant til arbejde med vindgearkasser, omfatter 3 tons, 5 tons og 15 tons elektrohydrauliske hamre, 1 m og 1,5 m vertikale ringvalsemaskiner, gasfyrede varmeovne, varmebehandlingsmodstandsovne, bratkølingstanke, induktionshærdeudstyr og bearbejdningscentre. Til vindapplikationer dækker serien 3 MW til 10 MW gearkassekomponenter, inklusive planetbærere, første, andet og tredje trins planetgear, solgear og første og andet trins ringgear, sammen med ikke-standard tilpassede smedninger og færdigbearbejdede dele.
Markedet for vindmøllesmedning mangler samlet set ikke kapacitet. Den mangler kapacitet til store, varmebehandlede, testede dele leveret til en forudsigelig tidsplan. Købere, der bekræfter ringrullegrænser, varmebehandlingsevne og inspektionsomfang før tildeling af en ordre, undgår det meste af forsinkelsesrisikoen, og de betaler normalt også mindre for det, fordi omarbejdet og fremskyndet fragt aldrig fremkommer af det originale tilbud.


Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed