Industri nyheder
Hjem / Nyheder / Industri nyheder / ABS-certificeret smedegods: Hvad skibsværfter har brugt for, før de bestiller marinedele
 Hjem / Nyheder / Industri nyheder / ABS-certificeret smedegods: Hvad skibsværfter har brugt for, før de bestiller marinedele
Industri nyheder
ABS-certificeret smedegods: Hvad skibsværfter har brugt for, før de bestiller marinedele
2026-10-16
Et skibsværft afviser en smedet propelaksel under indgående inspektion. Kemien er korrekt, trækresultaterne passerer, og møllecertifikatet ser komplet ud. Det, der mangler, er en ABS-inspektørsignatur på testprotokollen, så skakten ikke kan komme ind i et klasset fartøj uden en koncession eller en gentagelsestest. Det ene hul kan tilføje tre til fem uger til en nybygningsplan, og selve smedningen er helt forsvarlig.
ABS-certificeret smedegods er ikke blot smedegods med en testrapport vedlagt. De er komponenter fremstillet under en undersøgelsesordning med American Bureau of Shipping, hvor materialekvaliteten, stålvarmen, smederuten, testkuponen, varmebehandlingsregistrene og de færdige dimensioner verificeres i forhold til ABS-regler for materialer og svejsning. Certifikatet er det sidste trin i den kæde, ikke hele den.
Denne vejledning dækker, hvad certifikatet bekræfter, hvilke smedede dele der normalt har brugt for det, hvordan undersøgelsestrinene passer til en normal produktionsrute, og de fejlpunkter, der forårsager mest omarbejde.
Hvad et ABS-certifikat på en smedning faktisk bekræfter
ABS fungerer på niveauer og udveksling af dem, der forårsager de fleste forsinkelser. Den første er godkendelse af fabrikanten gennem en fabriksgodkendelse eller fremstillingsvurdering, der bekræfter, at anlægget, proceskontrol- og testfaciliteterne passer til det omfang, der leveres. Den anden er certificering af det enkelte produkt, hvor en landinspektør verificerer, at en specifik vare eller batch er lavet til en accepteret kvalitet, testet efter behov og sporbar til dens stålvarme.
Til skaftning genkender ABS smedningskvaliteter fra klasse 2 til grad 5, med stigende flydespænding og strammere kontrol af kemi og varmebehandling, efterhånden som kvaliteten stiger. Strukturelle og trykholdende dele følger separate regelkapitler. En højere kvalitet er ikke automatisk bedre: En Grade 5 aksel kræver tættere ovnkontrol, og enhver afvigelse i varmebehandlingsprotokollen bliver en direkte certificeringsrisiko.
| Dokument | Udstedt af | Hvad det bekræfter | Fælles hul |
|---|---|---|---|
| Mølleprøvecertifikat | Stålmølle eller smed | Kemi og mekaniske resultater fra stålvarmen | Opfylder ikke i sig selv et ABS-undersøgelseskrav |
| Overensstemmelsescertifikat | ABS | Materialet eller produkttypen opfylder regelkravene | Beviser ikke, at varen i din have blev lavet under undersøgelse |
| Enhed eller testcertifikat | ABS landmåler | En specifik vare eller batch, bevidnet testning, sporbarhed af varmenummer | Kun gyldigt, hvis landinspektøren faktisk overværede prøverne |
| Ikke-destruktiv undersøgelsesrapport | Eksamensunderleverandør | resultater med ultralyd eller magnetiske partikler | Proceduren skal være klasseaccepteret og personalecertificeret |
Hvilke smedede dele har normalt brug for ABS-certificering
På et klasset fartøj følger kravet funktion. Komponenter, hvis fejl ville koste fremdrift, styring eller en trykgrænse, er dem, ABS forventer at se under undersøgelse.
- Propelaksler, mellemaksler, stævnrørsaksler og trykaksler
- Rorstammer, rorpintler og rorholderkomponenter
- Koblings- og flangesmedninger, der udgør en del af aksellinjen
- Marinebolte, tappe og hydrauliske møtrikker til koblinger og rorsamlinger
- Gear, tandhjul og aksler til hovedfremdrivningsgearkasser
- Dæksmaskineri og fortøjningskomponenter, hvor notationen kræver det
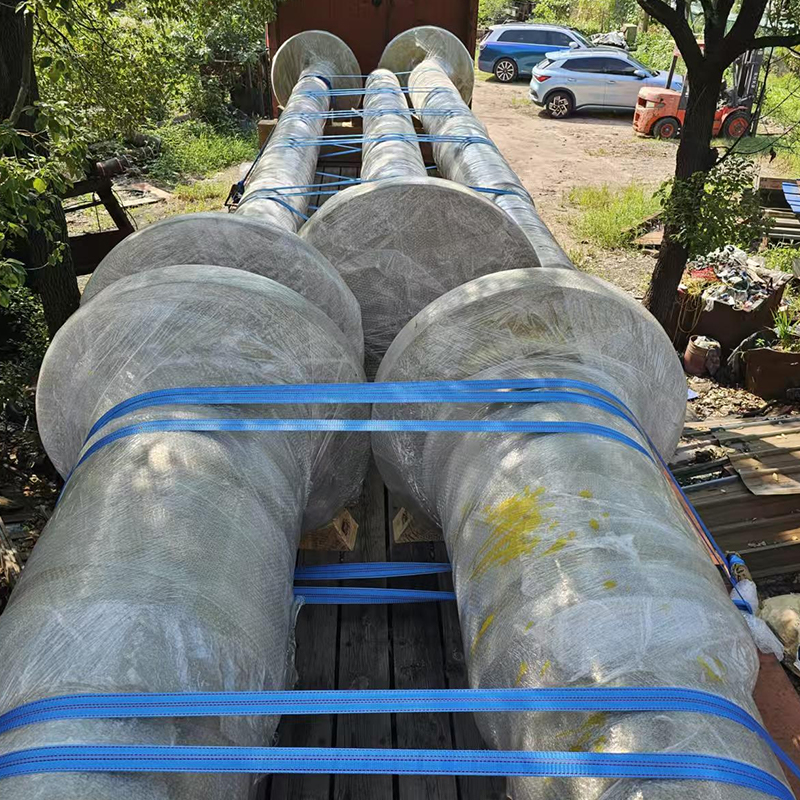 Propelakselsmedning til klassificerede marinefartøjer C45E skrueakselsmedning til kritiske marine drivlinjer, med 10.500 kg vægt og store dimensioner; tjek undersøgelsesbehov inden bestilling. Se produkt →
Dele uden for fremdrifts- og styrekæden behandles forskelligt. En pumpeaksel eller en smedning af en beslag behøver muligvis ingen enhedscertificering overhovedet, eller kun et materialecertifikat, afhængigt af klassenotationen og flagstaten. Afklar dette spørgsmål før indkøbsordren afgives, ikke efter smedningen er færdig. Et bredere syn på den samme familie sidder i vores skibs- og havnemaskineri smedegods rækkevidde.
Undersøgelsesruten fra indkøbsordre til levering
Certificering er en sekvens, og hver trin låser det næste. At springe videre sparer sjældent tid.
- Regelkontrol og tegninggennemgang: Bekræft klassenotationen, den påkrævede karakter, testplanen og eventuel slagtesttemperatur, før tegningen frigives.
- Stålvalg: hver varme skal kunne spores og, hvor det er nødvendigt, produceres af et godkendt værk. En lignende karakter fra en ikke-godkendt kilde kan ikke fastsættes ved test alene.
- Smedning: reduktionsforhold, smedetemperaturområde og antallet af genopvarmningsregistreringer. Reparationsvejsning er ikke en værkstedsbeslutning; det kræver forudgående godkendelse og normalt en gentagen varmebehandling.
- Varmebehandling: normalisering eller quenching og temperering til klassen, med ovndiagrammer, ladeposition og termoelementregistreringer, der opbevares for certificeringspakken.
- Prøvekupon: taget fra en forlængelse af smedningen eller fra et separat smedet prøvestykke, der har fået samme reduktionsforhold og varmebehandling som den del, den repræsenterer.
- Bevidnet prøvning: Træk-, slag- og hårdhedsprøver, der udføres med landinspektøren til stede, eller under en aftalt overvågningsordning for godkendte arbejdere.
- Undersøgelse og dimensionskontrol: ultralydsundersøgelse til det krævede acceptniveau, magnetisk partikelinspektion på færdige overflader, hvor det er specifikt, og en dimensionsrapport i forhold til den godkendte tegning.
- Mærkning og udstedelse af certifikat: varmenummer, kvalitet, delidentitet og landmålerstempel påført, så sporbarheden overlever bearbejdning og maling.
Inspektionspunkter Købere bør låse inden frigivelse
De fleste tvister om ABS-certificeret smedegods spores tilbage til detaljer, der er aftalt for sendt. Disse varer er værd at skrive ind i indkøbsordren.
- Karaktermatch: Karakteren på tegningen skal svare til en karakter, der accepteres for en ansøgning. At flytte en klasse op ændrer påvirkningskravene og ovnstyringen.
- Testkuponposition: Kuponer kommer normalt fra en forlængelse i retning af den primære arbejdsbelastning, ikke fra delens krop.
- Testomfang: trækprøvning pr. varme, slagtest ved designtemperatur og en hårdhedsundersøgelse på tværs af sektionen, hvor reglen kræver det.
- Undersøgelsesniveau og dækning: Aftal scanningsplanen, referencestandarden og rapporteringsformatet på forhånd, ellers kan dele have behov for en anden undersøgelse efter grovbearbejdning.
- Reparationspolitik: ingen svejsereparation uden godkendelse og ingen blanding af overfladeindikationer uden en dokumenteret procedure.
- Bearbejdningsgodtgørelse: da smedede og færdige tolerancer er forskellige ting. Efterlad nok lager til undersøgelse og endelig bearbejdning uden at skære under det specifikke afsnit.
- Dokumentationssæt: certifikat, ovndiagrammer, testrapporter, undersøgelsesrapporter og dimensionsrapport, alt sammen med henvisning til tegningsrevisionen.
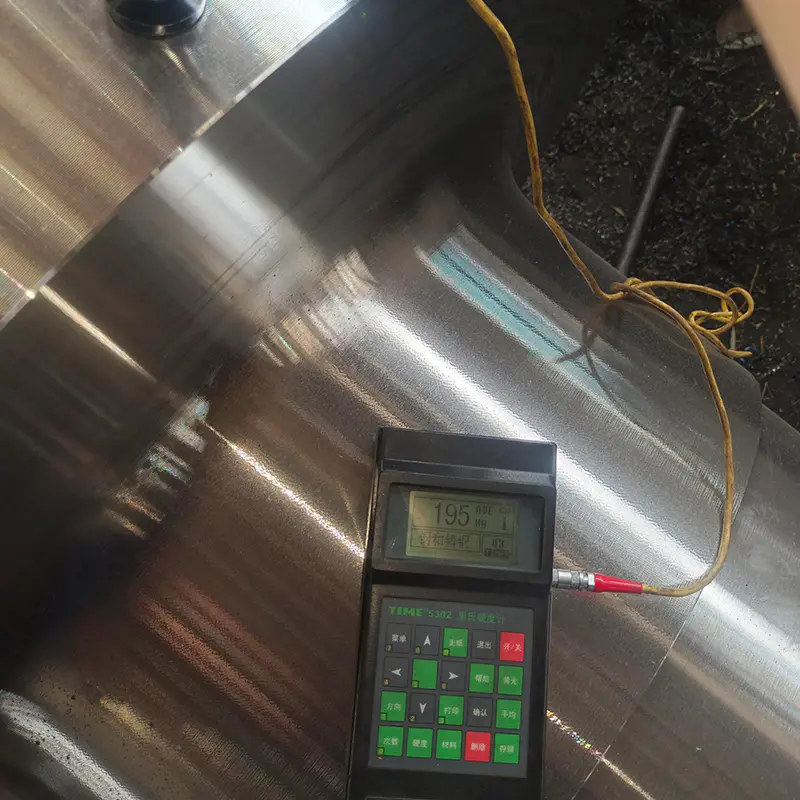 Marinemellemakselsmedning i C45E stål C45E mellemakselsmedning, 12.100 kg, med varmebehandling og præcisionsbearbejdning; aftale test- og behandlingsjournaler tidligt i indkøbsordren. Se produkt →
Optegnelser om varmebehandling er ofte den svageste del af en leverandørfil. Vores opsummering af metal varmebehandling grundlæggende forklarer, hvilke parametre en landmåler ønsker at se.
Hvorfor ABS-certificeret smedegods bliver afvist eller forsinket
I praksis kommer afvisninger sjældent fra en mislykket trækprøve. De kommer fra huller i beviser.
- Et certifikat, der dækker stålvarmen, men ikke den enkelte vare, hvilket bryder enhedens sporbarhed.
- En testkupon smedet fra en anden varme eller fået en anden varmebehandling end den færdige del.
- Hårdhedsspredning ud over regelgrænsen, hvilket peger på ufuldstændig transformation under bratkøling.
- Slagtest ved den forkerte temperatur eller med den forkerte prøveretning.
- Ultralydsundersøgelse udført før endelig varmebehandling, så resultaterne ikke længere repræsenterer den leverede tilstand.
- Manglende ovndiagrammer eller en ladningsregistrering, der ikke kan knytte delen til en bestemt cyklus.
- Uautoriseret svejsereparation opdaget ved den endelige undersøgelse.
- Mærkning mistet under bearbejdning, hvilket giver ingen mulighed for at forbinde den færdige del til dens certifikat.
Hver af disse er billig at forebygge og dyr at rette op på. Når en aksel er færdigbearbejdet, betyder en gentest normalt at skrotte materiale eller forhandle en koncession.
Ledede, omkostninger og værdier af et godkendt værk
Certificering medfører reelle omkostninger: kuponmateriale, tilstedeværelse af landinspektører, yderligere undersøgelser og en dokumentationsarbejdsbyrde, der løber parallelt med produktionen. For en første artikel skal du forvente en til tre ugers ekstra leveringstid. Ved gentagne ordrer produceret under et godkendt værksarrangement kan det skrumpes til et par dage, fordi inspektionen går over til et overvågningsgrundlag frem for deltagelse ved hver test.
Det bedre håndtag er at vælge en smed, der styrer hele kæden i huset. Hver underentrepriseproces er endnu en sporbarhedsoverdragelse og endnu en chance for, at optegnelser kommer ufuldstændige.
ACE Group fremstiller smedede komponenter på et 55 varme hektar stort område i Jiangsu med mere end 50.018 kvadratmeter overdækket produktionsareal, taget i brug i november 2025. Forretningen kører 3 tons, 5 tons og 15 tons elektrohydrauliske hamre og 1 meter og 1,5 meter vertikale ringvalserede maskiner, understøtter affyrede behandling, gasovne. tanke, induktionshærdeudstyr og bearbejdningscentre. Smedning, varmebehandling, bearbejdning, svejsefremstilling og overfladebelægning sidder under ét kvalitetssystem, som holder varmetalssporbarheden intakt fra stålindtag til afsendelse.
 Rorsmedning til marinestyresystemer Kraftig rorsmedning i 316L, 45E og 40Cr, f.eks. 8.700 kg og D522 × 6002 mm, leveres på tegning til klassegennemgang. Se produkt →
Aksler, rorkomponenter, flange- og boltsmedninger, gearemner og ikke-standard tilpassede dele leveres til tegning, med test- og behandlingsjournaler forberedt til klassegennemgang. Når notationen, karakteren og testplanen er bekræftet på tilbudsstadiet, bliver certificeringsstien forudsigelig.
ABS-certificeret smedegods lykkes eller fejler ved forberedelse frem for stålkvalitet. Afgør karakteren, testkuponen, eksamensniveauet og dokumentationen, inden for det første varme hældes, og landmåleren bliver et kontrolpunkt på en planlagt rute i stedet for en forhindringer for enden af den.


Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed