Industri nyheder
Hjem / Nyheder / Industri nyheder / Smedet rotorakselføring: Kornstruktur, procestrin og udvælgelsestips
 Hjem / Nyheder / Industri nyheder / Smedet rotorakselføring: Kornstruktur, procestrin og udvælgelsestips
Industri nyheder
Smedet rotorakselføring: Kornstruktur, procestrin og udvælgelsestips
2026-09-04
En generatorrotoraksel svigter næsten aldrig uden varsel, men når der kommer en nedrivningsrapport, spores hovedårsagen normalt tilbage til beslutninger, der blev truffet på smedningsstadiet: indre porøsitet, der aldrig blev lukket, kornstrømmen skåret væk ved en trinvis skulder eller en varmebehandlingscyklus, der hærdede overfladen, mens kernen efterlod kernen svag. Det er netop de fejl, en korrekt smedet rotoraksel er designet til at forhindre.
Denne vejledning forklarer, hvad en smedet rotoraksel er, hvorfor smedning udkonkurrerer støbning og stangslager for roterende dele, hvordan sekvensen forløber fra opvarmet barre til afbalanceret samling, og hvilke specifikationer en køber bør låse ned, før han underskriver en ordre.
Hvad er en smedet rotoraksel, og hvor den virker
En rotoraksel er den roterende rygrad i en elektrisk maskine. Den bærer den laminerede kerne eller feltvikling af en motor eller generator, roterer i sine aksellejer og overfører fuldt drejningsmoment, mens den modstår bøjningsbelastninger, aksial tryk og gentagne termiske cyklusser. Fordi disse spændinger vender millioner af gange i løbet af en levetid, betyder den indre kvalitet af materialet lige så meget som overfladefinishen.
En smedet rotoraksel er en formet af opvarmet stål under hårdt tryk, på en hammer eller presse, så metalkornene flugter med arbejdsspændingerne i stedet for at dannes tilfældigt. Typiske anvendelser omfatter:
- Hydroelektriske generatoraksler og vertikale turbineaksler til kraftværker
- Rotorer og aksler til damp- og gasturbinesæt
- Aksler til industrimotorer, kompressorer, ventilatorer og centrifuger
- Trækmotoraksler i elektriske køretøjer, skinnedrev og højhastighedsspindler
Størrelsesområdet er bredt. En traktionsmotoraksel kan veje nogle få kilo, mens en smedet aksel til et stort hydrosæt kan overstige hundrede tons, hvilket er grunden til, at smedeværksteder skalerer udstyr efter hammertonnage frem for batchstørrelse.
 Hydroelektriske generatorakselsmedninger Store smedede aksler til hydroturbine generatorsæt, fås i 35CrMo, 45# eller 16Mn og vejer op til 10000 kg. Artiklen bemærker, at smedede aksler kan overstige hundrede tons, så dette produkt viser, hvordan smedebutikker skalerer sig til sådanne størrelser. Se produkt →
Hvorfor smedning vinder på kornflow og indre sundhed
Tre mekanismer giver en smedet rotoraksel dens fordel. For det første forfiner varmbearbejdning den støbte kornstruktur og lukker krympeporøsiteten og mikrohulrummene, der er normale i en barre, forudsat at smeden anvender et tilstrækkeligt reduktionsforhold, sædvanligvis mindst tre til én for kritiske aksler. For det andet danner de aflange korn et strømningsmønster, der følger skaftets kontur, så stress koncentreres mindre ved trin, fileter og kilegange. For det tredje fordeler smedning legeringselementer og indeslutninger mere jævnt, hvilket stabiliserer varmebehandlingsresultaterne over hele tværsnittet.
Relativ udmattelsesstyrke ved fremstillingsvej, smedet aksel indekseret til 100
Diagrammet indekserer udmattelsesstyrken af en bratkølet og hærdet smedet aksel ved 100 og sammenligner de andre almindelige produktionsruter. Maskinbearbejdet stangmateriale yder respektabelt, fordi valset stang allerede udfører en vis retningsbestemt bearbejdning, men hvert bearbejdningssnit ved en skulder eller rille afbryder kornet præcis dér, hvor rotorerne er mest belastet. Støbegods rangeres lavere hovedsageligt på grund af intern krympning og en grovere kornstruktur frem for nogen svaghed ved selve legeringen. Sandstøbegods følger investeringsstøbninger, fordi langsommere afkøling giver mindre kontrol over defekter. For en del, der står over for millioner af bøjnings- og torsionscyklusser, er den smedede rute normalt standardvalget. Overfladetilstand og varmebehandling skifter stadig disse tal, så læs skemaet som en rækkefølge af ruter i stedet for en garanti for et specifikt design.
Hvordan en smedet rotoraksel er lavet trin for trin
Ruten nedenfor beskriver en typisk legeret stålaksel, og hvert trin eksisterer for at fjerne en specifik risiko.
- Materialevalg: rent stål købes til en defineret kvalitet og smeltepraksis, med sporbarhed af varmetal videreført til testrapporten.
- Ovnopvarmning: barren eller barren gennemblødes ved ca. 1150 til 1250 grader Celsius, så hele sektionen når smedningstemperaturen jævnt.
- Varmsmedning: skødet trækkes ud og rystes under hammeren eller presses, indtil den planlagte reduktion er nået, og hule aksler udstanses og udvides over en dorn.
- Varmebehandling: normalisering eller quenching og temperering indstiller styrke- og sejhedskombinationen, verificeret på testkuponer skåret fra samme varme.
- Grov bearbejdning: Akslen drejes til en næsten netprofil, mens der er plads til inspektion og endelig montering.
- Inspektion: Ultralydstest scanner hele kroppen for interne diskontinuiteter, og magnetisk partikeltestning kontrollerer bearbejdede overflader for revner.
- Afslut bearbejdning og slibning: Tape, tætningssæder og koblingsflader er slebet til den endelige tolerance, sædvanligvis en IT6-grad på lejepasninger.
- Afbalancering og dokumentation: Rotoren er afbalanceret til den aftalte kvalitet og sendes med komplette test- og dimensionsoptegnelser.
Varmebehandling og inspektion
Ved varmebehandling opnår skaftet sine mekaniske egenskaber, og det fortjener samme opmærksomhed som selve smedningen. Normalisering passer til mindre sektioner og enklere stresstilfælde, mens bratkøling og hærdning leverer den dybe, ensartede styrke, som aksler med stor diameter har brug for. Ønsker du en almindelig sprogopfriskning, vores oversigt over metal varmebehandling grundlæggende går gennem normalisering, quenching, temperering og annealing i praktisk henseende.
Hvorfor bearbejdningsgodtgørelse vokser med akseldiameter
Typisk bearbejdningstillæg på diameter for åbent matriceakselsmedning, i mm
Diagrammet viser typiske tillæg for diameter for en åben matriceakselsmedning før færdigbearbejdning. Tilladelsen vokser med diameteren, fordi tolerancer for åbne matrice skalerer med størrelsen, tykkere sektioner forvrænges mere under bratkøling og temperering, og ultralydsscanningen har brug for en ren bearbejdet overflade for at kunne læse pålideligt. Hver millimeter kvote er metal, som senere skal skæres væk, så et overdimensioneret smedje puster stille og roligt bearbejdningstimer og gennemløbstid op. En leverandør, der smeder tæt på netformen, mens den stadig efterlader nok lager til inspektion og varmebehandling, er normalt det mere økonomiske valg selv til en lidt højere smedepris. Købere bør fastgøre godtgørelsestallet under gennemgang af tegningen i stedet for at opdage det i et tilbud.
 Dybe huls spindelsmedninger Flangeaksler med dyb boring til transmission af fodermaskiner, lavet i C45 med diametre på 420–755 mm. Den omkringliggende diskussion af bearbejdningsgodtgørelse og næsten-net-form smedning gør boring og flangegeometri her særligt relevant. Se produkt →
Smedet aksel, støbt eller bearbejdet stanglager
Smedning er ikke automatisk det rigtige svar for hver rotor, og en ærlig sammenligning hjælper købere med at bruge penge, hvor det tæller. Radardiagrammet nedenfor vurderer de tre almindelige ruter ud fra seks faktorer, der har betydning for roterende dele.
Rutesammenligning for rotoraksler på tværs af seks valgfaktorer
Smedet og varmebehandlet Bearbejdet af valset stang Casting
Hver akse går fra 0 i midten til 10 ved den ydre ring, og de tre polygoner viser, hvordan de fælles ruter adskiller sig. Smedede aksler fører til udmattelsesstyrke, sejhed og indre soliditet, hvilket er netop den profil, en meget belastet rotor har brug for. Støbegods scorer bedst på designfleksibilitet, fordi de når komplekse indre passager og ydre former, som en hammer ikke kan producere, og de forbliver økonomiske ved moderate volumener. Maskinbearbejdet stanglager vinder på gennemløbstid og omkostningseffektivitet for aksler med lille diameter, da materialet ligger på hylden, og der ikke kræves smedning eller værktøjstrin. Svaghederne viser sig i yderpunkterne: stangmateriale kan ikke levere en stor diameter eller en bearbejdet kerne, og støbegods kæmper i højcyklustræthedsservice. En pragmatisk regel er at smede, når bøjnings- og vridningsspændingerne er høje, at støbe, når geometrien dominerer, og at bearbejde fra stang, når diameter og belastning er beskeden.
Hvad købere skal angive før bestilling
De fleste stridigheder om smedede aksler spores tilbage til specifikationer, der aldrig blev skrevet ned. Tabellen nedenfor samler ordredetaljerne, der bestemmer pris, leveringstid og levetid.
| Specifikation | Hvorfor det betyder noget | Praktisk vejledning |
|---|---|---|
| Praksis i stålkvalitet og smeltning | Indstiller loftet for styrke, sejhed og bearbejdelighed | Legeret stål såsom 42CrMo4 eller 34CrNiMo6 passer til de fleste motordrevne og industrielle rotorer, mens rustfrie kvaliteter tjener ætsende opgaver |
| Grænser for mekaniske egenskaber | Definerer accept for udbytte, trækstyrke, forlængelse og slagenergi | Angiv værdierne og testretningen, da tangentielle og langsgående resultater er forskellige |
| Vej til varmebehandling | Styrer styrkedybden på tværs af sektionen | Sluk og temperer for store diametre, og spørg efter den faktiske tempereringstemperatur i rapporten |
| Ultralyds accept klasse | Forhindrer interne defektkonflikter efter bearbejdning | Aftal klassen og scanningstidspunktet før produktionen starter |
| Bearbejdningsgodtgørelse og pasform | Bestemmer efterbehandlingsomkostninger og lejepasningskvalitet | Bekræft tillæg ved tegninggennemgang og specificer jordjournaler, hvor pasform er kritisk |
| Afbalanceringsgrad | Styrer vibrationer og lejeliv i hastighed | Højhastighedsrotorer har normalt brug for en strammere kvalitet end almindelige industrimaskiner |
Kvantitet fortjener samme undersøgelse som kemi, fordi faste omkostninger dominerer små ordrer. Kurven nedenfor viser, hvordan enhedsprisen på en smedet aksel typisk opfører sig, når batchstørrelsen vokser.
Vejledende enhedsomkostningsindeks for smedede akselordrer kontra mængde
Kurven er et vejledende omkostningsindeks for et parti smedede rotoraksler plottet mod ordremængde, med enkeltstykket sat til 100. Det første stykke har opsætning, værktøjsforberedelse, testkuponer og fuld dokumentation, hvorfor det dominerer prisen. Med ti stykker fordeles disse faste omkostninger over partiet, og indekset falder til ca. 62. Købere kan bruge denne adfærd på to måder: konsolidere duplikerede reservedele i én frigivelsesordre for at opnå en bedre prispause, eller acceptere en højere enhedspris for en enkelt kritisk aksel, hvor det ville koste mere end rabatten at holde lagerbeholdning. Det forklarer også, hvorfor tilbud på ét styk og for tyve styk aldrig er direkte sammenlignelige, og hvorfor det er værd at bede en leverandør om at prissætte to eller tre mængdepoint, før man forpligter sig.
Samarbejde med en integreret smedepartner
Specifikationen bestemmer halvdelen af resultatet, og leverandøren bestemmer den anden halvdel. Se efter en butik, der holder smedning, varmebehandling, inspektion og bearbejdning under ét tag, fordi hver overdragelse mellem separate leverandører tilføjer transport, køtid og et sted, hvor ansvaret bliver sløret. Vores fabrik i Jiangsu kører 3, 5 og 15 tons elektrohydrauliske hamre, 1 m og 1,5 m ringvalsemaskiner, gasfyrede varmeovne, bratkølingstanke, udstyr til induktionshærdning og bearbejdningscentre på det samme 55 acres område, så en aksel kan bevæge sig fra styring af blokeringskomponent til balanceret.
Denne integration betyder mest for skakter uden for katalogstørrelser. Hvor en rotor har brug for en usædvanlig diameter, en flangeende ende eller et boret center, håndterer en leverandør rutinemæssigt ikke-standard tilpasset smedegods kan citere fra tegningen i stedet for at fremtvinge et redesign. Gearaksler, generatoraksler og dybe hulspindler følger alle det samme princip: definer pligten, vælg fremstillingsruten, og bekræft hvert trin med optegnelser i stedet for løfter.
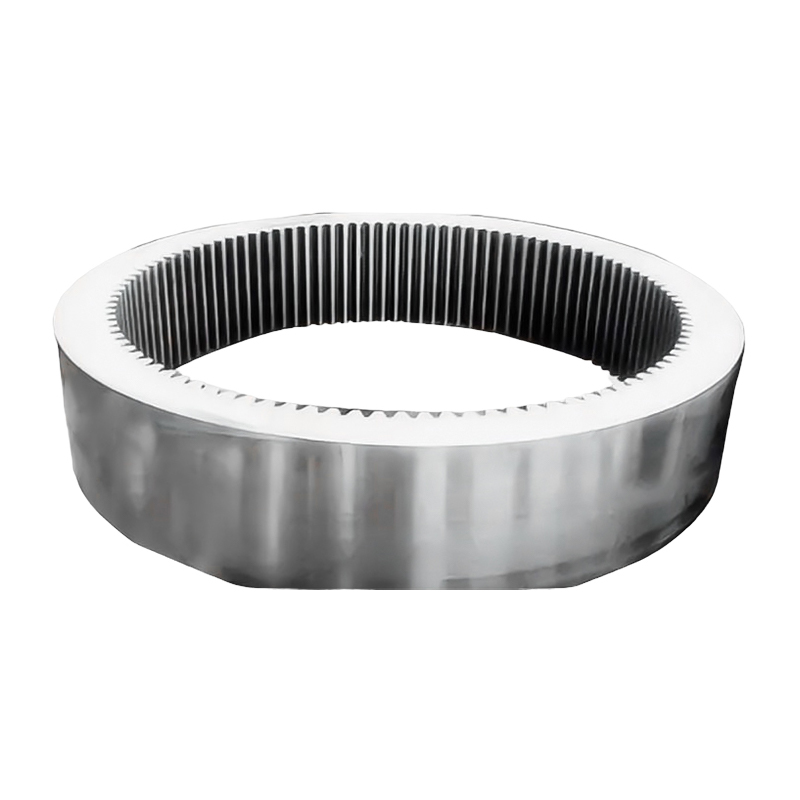
 Gearakselsmedning Smedede gearaksler med høj styrke i 22Cr-13Ni-5Mn-N eller 316, størrelse 30 mm til 3200 mm i diameter til havnekraner og dæksmaskineri. Artiklen fremhæver ikke-standard smedegods citeret fra tegninger, der matcher dette produkts tilpassede udstyrstilpasning. Se produkt →




Nyheder
Send os besked lige nu!
-
Mobil terminal
-
Hurtige links
Produkter Om os Udstyr & Kapacitet Kvalitet Nyheder Kontakt os -
Produktkategori
Elkraft Energismedning Skibs- og Havnemaskineri Smedegods Smedning af minedrift og metallurgi Smedning af fødevare- og fodermaskiner Petrokemisk industri smedegods Svejsefremstilling TILPASSET FINISH DELE -
Kontakt os
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Copyright © 2025 Yancheng ACE Machinery Co., Ltd. Alle rettigheder forbeholdes.
Kina åbne støbe smedning producent
leverandør af specialfremstillet præcisionssmed